Khu vực Bình Dương, Đồng Nai và TP.HCM là trung tâm công nghiệp sôi động bậc nhất miền Nam, nơi nhu cầu sử dụng thép mạ kẽm trong các công trình nhà xưởng, kết cấu khung và hạ tầng kỹ thuật luôn ở mức cao.
Trong thực tế thi công, nhiều kỹ sư và thợ hàn đặt câu hỏi: thép hộp mạ kẽm có hàn được không, và làm thế nào để thực hiện cách hàn thép mạ kẽm đúng cách mà vẫn đảm bảo chất lượng mối hàn lẫn an toàn lao động? Bài viết dưới đây sẽ giải đáp toàn diện từ lý thuyết đến thực hành, giúp bạn tự tin xử lý loại vật liệu này trong mọi công trình.
Thép mạ kẽm có hàn được không? Câu trả lời rõ ràng
Câu trả lời ngắn gọn là: Có, thép mạ kẽm hoàn toàn có thể hàn được, nhưng không đơn giản như hàn thép đen thông thường. Lớp mạ kẽm bảo vệ bề mặt thép khỏi oxy hóa và ăn mòn, tuy nhiên chính lớp kẽm này lại là yếu tố gây khó khăn trong quá trình hàn thép mạ kẽm.
Khi nhiệt độ hàn tác động lên bề mặt, kẽm sẽ bốc hơi ở khoảng 906°C — thấp hơn nhiều so với nhiệt độ nóng chảy của thép (khoảng 1.370–1.530°C). Điều này tạo ra hơi kẽm oxit (ZnO) và khói kẽm độc hại, đồng thời có thể gây rỗ mối hàn, nứt nóng hoặc làm yếu vùng liên kết nếu không xử lý đúng quy trình.
Tuy nhiên, với cách hàn thép mạ kẽm đúng cách và đầy đủ thiết bị bảo hộ, người thợ hoàn toàn có thể tạo ra mối hàn chắc chắn, đáp ứng yêu cầu kết cấu trong các công trình dân dụng và công nghiệp.
Những rủi ro khi hàn thép mạ kẽm không đúng cách
Trước khi đi vào hướng dẫn kỹ thuật, cần hiểu rõ các nguy cơ tiềm ẩn khi thực hiện hàn thép mạ kẽm không đúng quy trình:
1. Ngộ độc hơi kẽm (Metal Fume Fever)
Đây là rủi ro nghiêm trọng nhất. Khi kẽm bốc hơi trong quá trình hàn, người thợ hít phải hơi kẽm oxit có thể bị sốt kim loại — triệu chứng gồm sốt cao, ớn lạnh, đau đầu, buồn nôn, thường xuất hiện sau 4–8 giờ tiếp xúc. Trong môi trường kín hoặc thông gió kém, hậu quả có thể nghiêm trọng hơn nhiều.
2. Chất lượng mối hàn kém
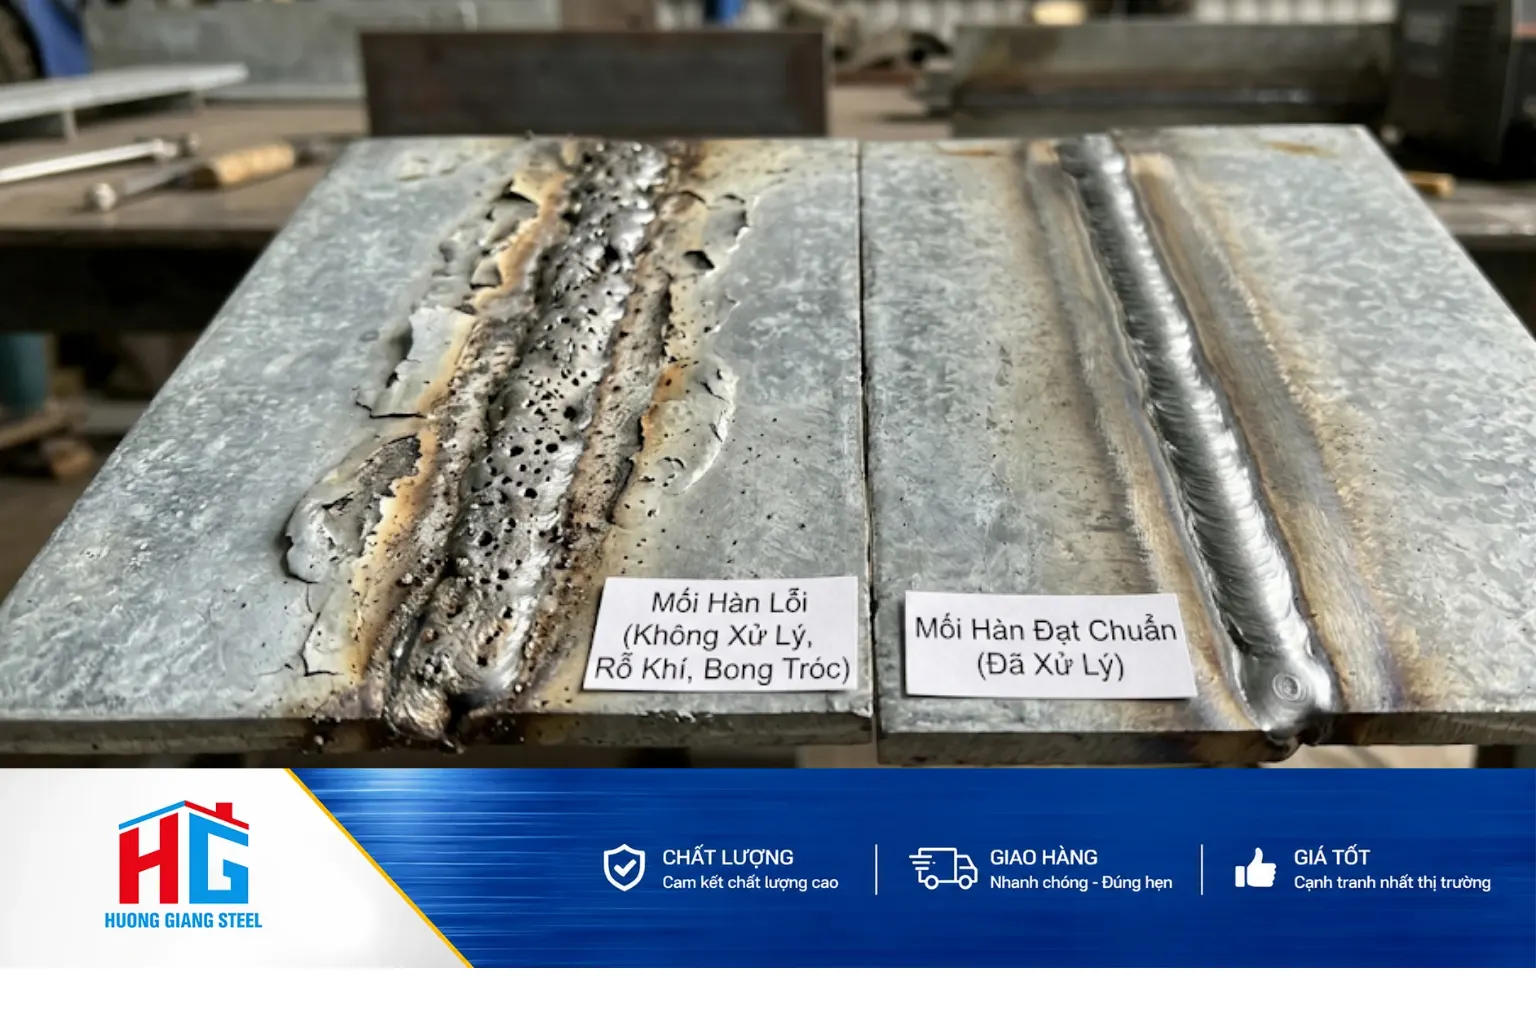
Lớp kẽm nóng chảy trước thép tạo ra lỗ rỗ khí, bắn tóe kim loại nhiều và làm giảm độ bền kết dính. Mối hàn thép mạ kẽm không được xử lý bề mặt trước dễ bị nứt, bong hoặc không đạt tiêu chuẩn chịu lực.
3. Ăn mòn tại vùng hàn
Nhiệt độ cao phá hủy lớp mạ kẽm xung quanh vùng hàn, làm lộ thép trần ra môi trường. Nếu không xử lý bảo vệ sau hàn, vùng này sẽ bị oxy hóa và gỉ sét nhanh chóng, phá vỡ ưu điểm chống ăn mòn vốn có của thép mạ kẽm.
Cách hàn thép mạ kẽm đúng cách — Quy trình 5 bước chuẩn
Để thực hiện cách hàn thép mạ kẽm đúng cách, người thợ cần tuân thủ nghiêm ngặt quy trình từ chuẩn bị đến hoàn thiện. Dưới đây là 5 bước cốt lõi được các kỹ sư và chuyên gia hàn khuyến nghị:
Bước 1: Chuẩn bị bảo hộ lao động đầy đủ
Đây là bước không thể bỏ qua khi hàn thép mạ kẽm. Người thợ cần trang bị:
- Mặt nạ hàn có bộ lọc hơi độc (không chỉ kính che mắt thông thường) — loại có khả năng lọc hơi kẽm oxit và oxit nitơ.
- Quần áo bảo hộ chống tia lửa, găng tay da dày, giày mũi thép.
- Hệ thống thông gió cưỡng bức hoặc hút khói tại nguồn (local exhaust ventilation — LEV) để loại bỏ khói kẽm ngay tại điểm hàn.
- Nếu làm việc trong không gian kín, bắt buộc sử dụng thiết bị thở độc lập (SCBA).
Bước 2: Mài bỏ lớp mạ kẽm tại vùng hàn
Đây là bước kỹ thuật quan trọng nhất trong cách hàn thép mạ kẽm đúng cách. Dùng máy mài góc với đĩa mài phù hợp để loại bỏ hoàn toàn lớp kẽm tại vị trí cần hàn và vùng lân cận khoảng 25–50mm mỗi phía. Việc này giúp:
- Giảm thiểu lượng hơi kẽm sinh ra trong quá trình hàn.
- Tạo bề mặt thép sạch để mối hàn bám chắc hơn.
- Hạn chế rỗ khí và bắn tóe kim loại.
Lưu ý: Bụi mài từ lớp kẽm cũng độc hại — cần đeo khẩu trang lọc bụi khi mài.
Bước 3: Lựa chọn phương pháp và que hàn phù hợp
Khi hàn thép mạ kẽm, có thể sử dụng các phương pháp sau:
| Phương pháp hàn | Ưu điểm | Nhược điểm | Phù hợp với |
|---|---|---|---|
| Hàn MIG/MAG (GMAW) | Tốc độ cao, mối hàn đẹp, ít bắn tóe | Cần khí bảo vệ, chi phí thiết bị cao hơn | Kết cấu thép hộp, nhà xưởng |
| Hàn que (SMAW) | Linh hoạt, thiết bị đơn giản, dễ thực hiện ngoài trời | Nhiều bắn tóe, cần tay nghề cao | Công trình dân dụng, sửa chữa |
| Hàn TIG (GTAW) | Mối hàn sạch, chính xác cao | Chậm, đòi hỏi tay nghề cao, chi phí lớn | Chi tiết kỹ thuật cao, inox |
| Hàn flux-cored (FCAW) | Thâm nhập sâu, năng suất cao | Nhiều khói hơn MIG | Kết cấu thép dày, công nghiệp nặng |
Với thép hộp mạ kẽm thông dụng trong xây dựng, phương pháp hàn MIG/MAG được ưu tiên nhờ tốc độ và chất lượng mối hàn tốt. Nên dùng que hàn hoặc dây hàn loại ER70S-6 hoặc E6013 với cường độ dòng điện thấp hơn 10–15% so với hàn thép đen cùng độ dày để tránh cháy thủng.
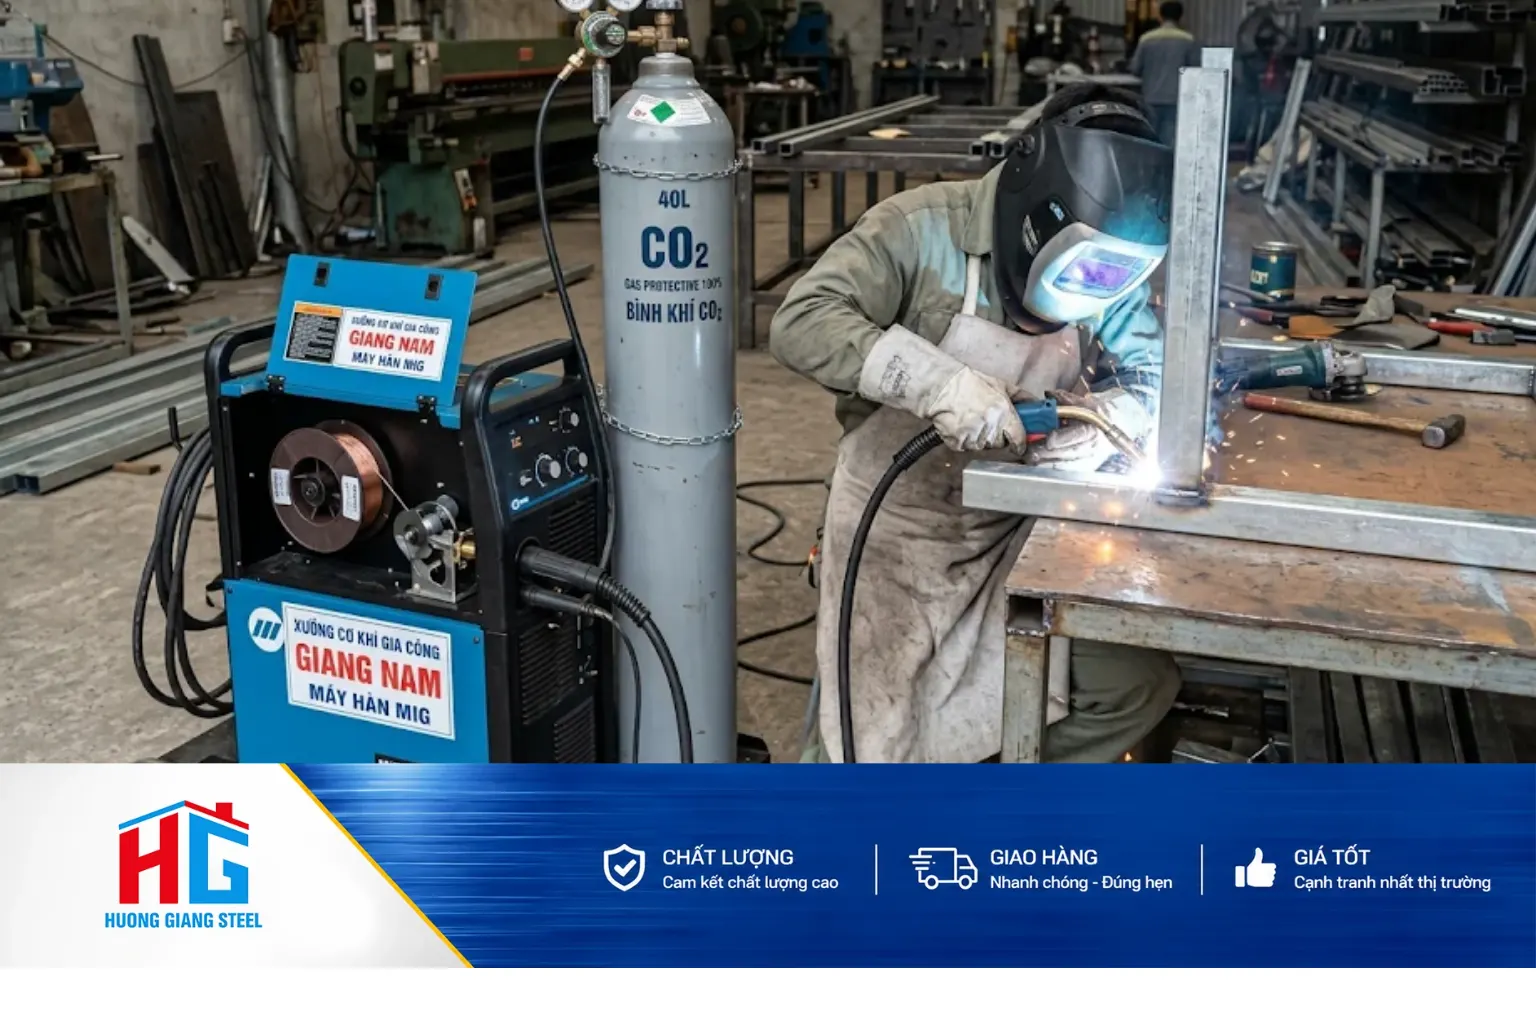
Bước 4: Thực hiện hàn với kỹ thuật đúng
Khi tiến hành hàn thép mạ kẽm, cần lưu ý các điểm kỹ thuật sau:
- Tốc độ hàn chậm hơn so với thép đen để đảm bảo nhiệt thâm nhập đều và giảm bắn tóe.
- Giữ khoảng cách hồ quang ngắn (short arc) để kiểm soát vũng hàn tốt hơn.
- Hàn nhiều lớp mỏng thay vì một lớp dày để tránh tích tụ nhiệt quá mức.
- Làm sạch xỉ hàn giữa các lớp bằng búa gõ xỉ và bàn chải thép.
- Không hàn liên tục quá lâu tại một điểm — để thép nguội bớt giữa các đường hàn.
Bước 5: Xử lý bảo vệ bề mặt sau hàn
Sau khi hoàn thành cách hàn thép mạ kẽm đúng cách, vùng hàn và vùng lân cận đã bị mất lớp bảo vệ kẽm. Cần thực hiện ngay các biện pháp phục hồi:
- Phun sơn lạnh mạ kẽm (cold galvanizing spray) — sơn giàu kẽm với hàm lượng 90–95% kẽm kim loại, giúp phục hồi khả năng chống ăn mòn tại vùng hàn.
- Sơn lót epoxy chống gỉ sau khi lớp sơn kẽm khô hoàn toàn.
- Kiểm tra toàn bộ mối hàn bằng mắt thường và nếu cần, dùng phương pháp kiểm tra không phá hủy (NDT) như kiểm tra từ tính hoặc siêu âm.
Các lưu ý quan trọng khi hàn thép hộp mạ kẽm trong thực tế
Ngoài quy trình 5 bước trên, có một số điểm thực tế mà người thợ và kỹ sư cần nắm rõ khi hàn thép mạ kẽm trong môi trường công trường:
Môi trường làm việc và thông gió
Theo tiêu chuẩn an toàn lao động, nồng độ hơi kẽm oxit trong không khí không được vượt quá 2 mg/m³ (theo OSHA PEL). Trong thực tế, khi hàn thép mạ kẽm trong không gian kín như bên trong nhà xưởng hoặc hầm, nồng độ này có thể vượt ngưỡng an toàn chỉ sau vài phút. Luôn đảm bảo:
- Thông gió tự nhiên tốt hoặc hệ thống hút khói công nghiệp.
- Nghỉ giải lao thường xuyên và ra ngoài hít thở không khí sạch.
- Không hàn thép mạ kẽm trong không gian hoàn toàn kín mà không có thiết bị bảo hộ hô hấp chuyên dụng.
Độ dày lớp mạ kẽm ảnh hưởng đến kỹ thuật hàn
Thép hộp mạ kẽm nhúng nóng (HDG) có lớp kẽm dày hơn nhiều so với mạ kẽm điện phân (EG). Điều này ảnh hưởng trực tiếp đến lượng khói phát sinh và mức độ khó khăn khi hàn thép mạ kẽm:
- Thép mạ kẽm điện phân (lớp kẽm 8–20 µm): Dễ hàn hơn, ít khói hơn, phù hợp cho các ứng dụng dân dụng.
- Thép mạ kẽm nhúng nóng (lớp kẽm 45–85 µm hoặc hơn): Khó hàn hơn, sinh nhiều khói, cần mài bỏ lớp kẽm kỹ hơn trước khi hàn.
Khi nào nên tránh hàn thép mạ kẽm?
Trong một số trường hợp, thay vì hàn thép mạ kẽm, nên cân nhắc các phương án thay thế như bu lông, vít tự khoan hoặc kẹp cơ học:
- Khi không có thiết bị bảo hộ hô hấp phù hợp.
- Khi làm việc trong không gian kín không thể thông gió.
- Khi yêu cầu thẩm mỹ cao và không muốn xử lý bề mặt sau hàn.
- Khi thép mạ kẽm có lớp sơn phủ thêm (sơn tĩnh điện, epoxy) — cần tẩy hoàn toàn lớp sơn trước khi hàn.
So sánh hàn thép mạ kẽm và thép đen — Điểm khác biệt cốt lõi
| Tiêu chí | Hàn thép mạ kẽm | Hàn thép đen |
|---|---|---|
| Độ khó kỹ thuật | Cao hơn — cần xử lý bề mặt | Thấp hơn — hàn trực tiếp |
| Nguy cơ sức khỏe | Cao — hơi kẽm độc hại | Thấp hơn — khói hàn thông thường |
| Chất lượng mối hàn | Tốt nếu xử lý đúng quy trình | Tốt, ổn định hơn |
| Xử lý sau hàn | Bắt buộc — phục hồi lớp kẽm | Tùy chọn — sơn chống gỉ |
| Chi phí tổng thể | Cao hơn do xử lý thêm | Thấp hơn |
| Khả năng chống ăn mòn sau hàn | Tốt nếu phục hồi lớp kẽm đúng cách | Phụ thuộc vào sơn bảo vệ |
Hàn thép mạ kẽm hoàn toàn khả thi và được áp dụng rộng rãi trong các công trình xây dựng, nhà xưởng và kết cấu công nghiệp tại Bình Dương, Đồng Nai và TP.HCM. Tuy nhiên, đây không phải thao tác đơn giản — đòi hỏi người thực hiện phải nắm vững cách hàn thép mạ kẽm đúng cách từ khâu chuẩn bị bảo hộ, mài bỏ lớp kẽm, chọn phương pháp hàn phù hợp, đến xử lý bề mặt sau hàn.
Điểm mấu chốt cần nhớ: hàn thép mạ kẽm không đúng quy trình không chỉ làm giảm chất lượng kết cấu mà còn gây nguy hiểm nghiêm trọng cho sức khỏe người thợ. Đầu tư vào thiết bị bảo hộ và thực hiện đúng từng bước là điều kiện tiên quyết để có mối hàn đạt chuẩn và bền vững.
Nếu bạn đang tìm kiếm nguồn cung cấp thép hộp mạ kẽm chất lượng cao với đầy đủ chứng nhận xuất xứ, quy cách đa dạng và dịch vụ gia công cắt theo yêu cầu, Hương Giang Steel là đối tác đáng tin cậy cho mọi công trình tại khu vực miền Nam.
LIÊN HỆ NGAY ĐỂ NHẬN BÁO GIÁ SẮT THÉP MỚI NHẤT HÔM NAY:
CÔNG TY TNHH MTV TM HƯƠNG GIANG STEEL
- Hotline 0562 888 979 – 0846 576 888 – 0274 3856 626
- Địa chỉ: Số nhà 1666, đường Mỹ Phước Tân Vạn, Khu phố Phú Mỹ 4, Phường Bình Dương, TP. HCM
- Website: https://khosatthep.vn/
- Fanpage: Công ty TNHH MTV Hương Giang Steel